

Blog
Modelado térmico dinámico de hornos de mantenimiento de aluminio fundido: ciclos de recarga, pérdida de calor y estabilidad de la celda de fundición


Respuesta directa: un horno de mantenimiento es un amortiguador térmico dinámico. La temperatura del baño cambia cuando la entrada del calentador, las pérdidas del recinto, la extracción de metal y la entalpía de recarga entrante no se equilibran. La capacidad promedio por sí sola no puede predecir la estabilidad; El tamaño de recarga, el intervalo de recarga, la temperatura entrante, la masa del baño, la potencia de recuperación disponible y la respuesta de control determinan la temperatura transitoria vista por el proceso de fundición.
Todos los cálculos y gráficos son ilustraciones reproducibles basadas en las suposiciones mostradas. No son datos de prueba, garantías de rendimiento, cálculos de cumplimiento de códigos ni sustitutos de ingeniería térmica, metalúrgica, de combustión, estructural, eléctrica o de seguridad específica del proyecto.
Nomenclatura y Unidades
| Símbolo | Significado | Unidad |
|---|---|---|
| M | Masa de baño fundida | kilos |
| cₚ | Calor específico del metal líquido | kJ/(kg·K) |
| T; T∞; Estaño | Temperaturas de baño, ambiente y recarga. | °C o K |
| Q̇_h | Entrada neta del calentador al baño/volumen de control | kilovatios |
| UA | Coeficiente general de pérdida de calor × área | kW/k |
| ṁ_in; ṁ_fuera | Flujo de metal entrante y saliente. | kg/s |
| M_buffer | Masa tampón utilizable necesaria | kilos |
| t_reabastecimiento | Tiempo hasta que esté disponible el metal de repuesto | h |
Un equilibrio energético concentrado en el baño
Esta ecuación diferencial ordinaria representa el almacenamiento, la entrada del calentador, la pérdida del recinto y la entalpía del flujo de metal. Un modelo más riguroso puede agregar nodos separados de metal, refractario y carcasa; aberturas radiativas; comportamiento no lineal del quemador o elemento; estratificación; geometría del metal residual; y dinámica del controlador.
Cifra: Tasa de recarga promedio igual organizada en tres programas de lotes diferentes.
Mezcla de recarga instantánea
Una recarga de 300 kg a 690 °C mezclada idealmente con un baño de 3000 kg a 730 °C produce T_mix ≈ 726,4 °C, una alteración inmediata de 3,6 °C antes de la recuperación. La misma demanda promedio de metal por hora puede producir variaciones de temperatura muy diferentes cuando se entrega como pequeñas recargas frecuentes o grandes lotes poco frecuentes.
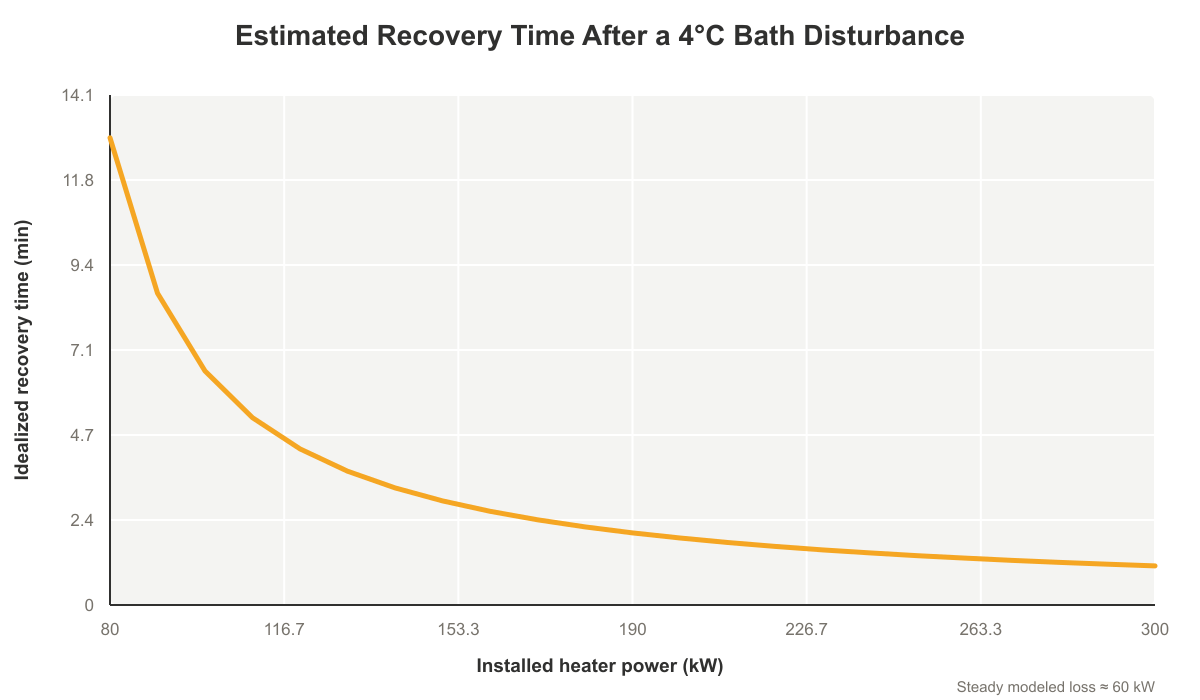
Cifra: Muestra sensibilidad a medida que la potencia neta se acerca a la pérdida de calor modelada estable.
Poder y tiempo de recuperación
La potencia instalada no es igual a la potencia neta del baño. Los ciclos, la reducción del quemador, los límites de los elementos, el almacenamiento de refractarios, el escape, la posición de la tapa y la banda muerta de control cambian la recuperación real. Cerca del requisito de pérdida de calor constante, el tiempo de recuperación previsto aumenta considerablemente.

Cifra: Una masa de baño inicial más grande reduce la caída de mezcla instantánea ideal.
Masa de baño como tampón térmico
Un baño más grande reduce la perturbación fraccional producida por una recarga determinada, pero también aumenta el inventario de material fundido, el tiempo de residencia, la energía almacenada y la exposición a pérdidas por retención. Por lo tanto, la estabilidad térmica es una optimización limitada, no simplemente “más capacidad es mejor”.
La capacidad utilizable debe respetar los límites mínimos de escora, francobordo, rango de control de nivel, acceso, desnatado y gestión de aleaciones.

Cifra: Estimación de planificación para diferentes tiempos de reposición con reserva fija.
Dimensionamiento del buffer para la demanda de fundición
El modelo debe utilizar la demanda de fundición pico, no promedio, e incluir una interrupción creíble del suministro, la temperatura de recarga, la recuperación, el rango de baño utilizable y el reinicio de la producción. Una reserva debería justificarse por el riesgo operativo en lugar de elegirse como un porcentaje arbitrario.
Para convertir la estimación del buffer en una especificación de equipo, compare la de Dynamo. hornos eléctricos de mantenimiento de aluminio, incluido Serie EH-A, Serie EH-B y Serie EH-C. Revise en conjunto el inventario de baños utilizables, la temperatura de llenado, el poder neto de recuperación y la tasa de extracción de metal. Las ecuaciones y gráficos aquí son cálculos de planificación ilustrativos, no datos de rendimiento nominal para ninguno de estos productos; Se debe confirmar la disposición del calentador y la capacidad de recuperación para la configuración seleccionada.
Interpretación del sistema de control
El control de temperatura actúa sobre un proceso con retraso, almacenamiento térmico, límites del actuador y perturbaciones discretas. Una banda muerta demasiado estrecha puede provocar ciclos innecesarios; una banda demasiado amplia puede exponer la producción a variaciones inaceptables. La retroalimentación de eventos de recarga, señales de nivel o flujo de metal puede mejorar la respuesta cuando se diseña y valida correctamente.
Un modelo debe calibrarse según la temperatura del baño con marca de tiempo, la potencia del calentador, el nivel o masa del metal, los eventos de recarga, el estado de la tapa y la demanda de fundición. El análisis residual puede revelar físicas faltantes, como la estratificación, el retraso del termopar o la pérdida de calor cambiante.
Datos numéricos reproducibles
| Entrada del modelo | Valor ilustrativo | Por qué es importante |
|---|---|---|
| Baño inicial | 3.000 kg a 730°C | Almacenamiento térmico |
| Rellenar | 300 kilos a 690°C | Perturbación de entalpía discreta |
| Líquido cₚ | 1,18 kJ/(kg·K) | Convierte energía en cambios de temperatura. |
| UA | 0,085kW/K | Pérdida de recinto ilustrativa |
| Potencia del calentador | 150 kilovatios | Entrada máxima de recuperación modelada |
| Ambiente | 25ºC | Referencia de pérdida de calor |
Los conjuntos de datos trazados son resultados deterministas de las ecuaciones y supuestos establecidos en este artículo. Los valores se pueden recalcular en una hoja de cálculo o programa de ingeniería utilizando unidades consistentes.
Supuestos, limitaciones y lo que el modelo no predice
- El baño se supone perfectamente mezclado con una temperatura uniforme.
- La dinámica del refractario, la carcasa y el sensor no se modelan como estados separados.
- Se idealizan los tiempos de extracción y recarga de metal.
- La UA y la potencia neta del calentador deben identificarse a partir de los datos de la planta o del diseño.
- Los efectos de la química de las aleaciones, la oxidación, los lodos y la calidad de la masa fundida requieren análisis por separado.
Recursos de ingeniería relacionados con Dynamo
Aplicaciones de retención de metales fundidos
Planificar capacidad de retención, ritmo de recarga, tiempo de residencia y transferencia de metal.
Central vs at-machine holding
Compare arquitecturas de metal fundido compartidas y del lado de la celda.
Controles y automatización de hornos
Conecte modelos de temperatura con PLC, HMI, alarmas y datos de proceso.
Preguntas frecuentes
¿Por qué baja la temperatura del baño después de rellenarlo?
El metal entrante normalmente tiene una entalpía específica más baja que la del baño. La mezcla redistribuye la energía y reduce la temperatura media antes de que el calentador la restablezca.
¿Siempre son mejores las recargas más pequeñas?
No automáticamente. Pueden reducir las perturbaciones individuales, pero pueden aumentar la gestión de eventos, las pérdidas de acceso o la complejidad operativa.
¿Cuánta potencia del calentador se requiere?
La potencia neta debe superar las pérdidas constantes y proporcionar la recuperación deseada dentro del tiempo permitido. Se requieren límites de control y pérdidas específicos del proyecto.
¿Un baño más grande siempre mejora la producción?
Reduce las alteraciones de la temperatura pero aumenta el inventario, la energía almacenada, el tiempo de residencia y las pérdidas por retención.
¿Este modelo puede sintonizar un controlador en vivo directamente?
No. Es un modelo de planificación. El ajuste del controlador requiere dinámica de planta validada, instrumentación e ingeniería de controles calificada.
Discutir un modelo de horno de mantenimiento y celda de fundición
Envíe a Dynamo su metal, forma de alimentación, tasa de producción, ventana de temperatura, servicios públicos, cronograma de operación, controles y objetivos del proyecto. La revisión de ingeniería debe utilizar datos específicos del proyecto en lugar de los valores ilustrativos de este artículo.