
Blog
Prácticas adecuadas de fundición para hornos de crisol eléctricos y de gas

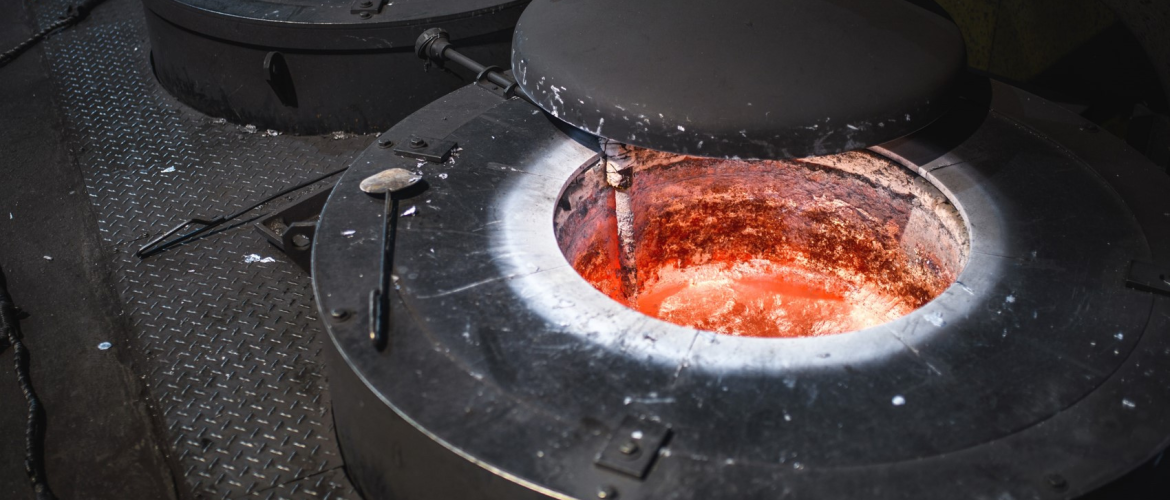
Históricamente, la industria de la fundición ha empleado predominantemente el horno de tipo crisol. En la mayoría de los casos, las fundiciones utilizan fuentes de energía alimentadas con gas natural o calentadas por resistencia eléctrica.
En comparación con otras tecnologías de hornos desarrolladas a lo largo de los años, superan al horno de crisol alimentado por gas en términos de eficiencia energética. La eficiencia energética de los hornos de crisol a gas es la más baja de todas las tecnologías disponibles actualmente, aproximadamente un 20%. La eficiencia energética de las versiones con resistencia eléctrica es aproximadamente del 57%.
Los hornos de crisol, ya sean de gas o de resistencia eléctrica, brindan a las fundiciones una tremenda flexibilidad para fundir diversas aleaciones, composiciones de aleaciones especiales, manejar cambios frecuentes de aleaciones y operar en talleres de trabajos de “corto plazo”.
Como se indicó anteriormente, los hornos de crisol tienen baja eficiencia energética, particularmente con las versiones alimentadas por gas, pero también tienen problemas de comodidad/seguridad para el operador, costos de reemplazo del crisol y costos de tiempo de inactividad. Sin embargo, cumplen bien su propósito en ciertas fundiciones, sus productos y requisitos de aplicaciones de aleaciones específicas.
SELECCIÓN DEL CRISOL:
Utilice esta tabla como guía básica para elegir el crisol adecuado para el metal que está derritiendo.
| HORNO | METAL | RANGO DE TEMPERATURA | TIPO CRISOL |
| gasolina | Aluminio | 650-750°C | Si C con baja temperatura. glaseado |
| Latón/bronce | 1000 – 1400 C | sic | |
| Oro/Plata | 1000 -1600 C | Si C o grafito de arcilla | |
| zinc | 400 – 600 ºC | Si C con baja temperatura. glaseado | |
| Eléctrico | Aluminio | Todos | Si C con baja temperatura. glaseado |
| zinc | Todos | Si C con baja temperatura. glaseado |
TAMAÑO DEL CRISOL:
La “regla general” para los hornos de crisol a gas es que el diámetro interior del revestimiento refractario del horno es un 20% mayor que el diámetro exterior del crisol, con la parte superior del revestimiento refractario, el anillo de ajuste es un 10% más grande que el diámetro exterior de los crisoles superiores.
Para los hornos de crisol calentados por resistencia eléctrica, la “regla general” sugiere mantener un espacio de 2 ½ a 4 pulgadas entre el exterior del crisol y los elementos calefactores. Además, el crisol debe asentarse dentro de los elementos y de la zona de calentamiento.
DISEÑOS DE HORNOS:
Generalmente, independientemente de si el horno funciona con gas o utiliza resistencia eléctrica, la mejor opinión de diseño recomienda un horno de forma circular, que refleje el crisol en uso. Si bien hay fabricantes de crisoles de resistencia eléctrica que emplean configuraciones de hornos cuadrados, este diseño no calentará el crisol de manera uniforme alrededor de su circunferencia y provocará una falla prematura del crisol y costos de reemplazo del crisol.
La tecnología de elementos calefactores de resistencia eléctrica ha evolucionado drásticamente a lo largo de los años y existen muchas tecnologías de montaje de elementos eléctricos excelentes y muy exitosas que se adaptan a las configuraciones de hornos circulares.FUEGO DE GAS:
Debe colocar y alinear la línea central del puerto de encendido del quemador para apuntar al punto donde se asienta el crisol en la base o el bloque del pedestal. Debe dispararse tangencialmente alrededor del crisol y dentro del revestimiento refractario del horno, creando un patrón de remolino hasta la parte superior del crisol y a través del conducto de humos del horno.
NUNCA encienda el quemador por encima o por debajo de la base del crisol o el bloque del pedestal, o que incida directamente sobre la superficie exterior del crisol. Mantenga siempre la mezcla de proporción adecuada de aire/combustible, llama ligeramente oxidante (verde claro). Se debe utilizar periódicamente un dispositivo de análisis de gases de combustión y ajustar la relación combustible/aire, según sea necesario.
RESISTENCIA ELÉCTRICA:
Con esta tecnología, como se dijo anteriormente, los elementos deben rodear completamente el crisol a una distancia mínima de la pared del crisol de 2 ½ pulgadas hasta un máximo de 4 pulgadas cubriendo toda la circunferencia del crisol, de arriba a abajo. El sistema de control y monitoreo de los elementos calefactores puede ser monofásico o trifásico, utilizando controles de estado sólido. La detección de fallas de elementos debe monitorearse y debe indicarse mediante alarmas visuales o audibles. sistemas.
CARGA DE HORNOS DE CRUCIBLE:
Después de precalentar adecuadamente el crisol y el horno según las pautas del fabricante, coloque la carga en el crisol y derrítala. Si es posible, cargue el crisol con chatarra o retornos para proporcionar un lecho para los siguientes lingotes más pesados. El uso de pinzas de crisol. (FIGURA: 3), es muy recomendable para evitar impactos con el crisol.
NOTA: El aluminio tiene una tasa de expansión de 7 veces mayor que la de un crisol de carburo de silicio.
DIRECTRICES PARA EL FUNDENTE:
Utilice siempre fundente de acuerdo con las recomendaciones del fabricante. Tenga en cuenta que sus paredes son porosas a las temperaturas de funcionamiento y el fundente penetrará drásticamente, reduciendo drásticamente la vida útil de los crisoles.
NO HAGA:
- Sobre fundente, utilice la mínima cantidad posible para limpiar el derretimiento.
- Agregue fundente al fondo de un crisol vacío, SÓLO al metal fundido.
- Mantenga los fundidos tratados con fundente durante largos períodos de tiempo.
- Permita que el fundente permanezca sobre la masa fundida durante períodos prolongados de tiempo.
- “Supercalentar” la masa fundida
Utilice siempre el fundente adecuado para la aleación que está derritiendo.
La “REGLA PRÁCTICA” es “MENOS ES MEJOR”.
LIMPIEZA DE CRISOL:
Las paredes laterales y el fondo del crisol deben estar libres de escoria y/o escoria. La limpieza de las paredes internas de un crisol debe realizarse diariamente y/o entre derretimientos, mientras el crisol todavía está “al rojo vivo”. Raspe las paredes interiores con una herramienta que tenga el mismo contorno de curvatura del crisol.
En el caso de hornos de crisol basculantes (FIGURA:4) raspar el interior de las paredes con el horno basculante en posición horizontal.
NOTA: Nunca permita que un resto de metal fundido se “congela/solidifique” en el crisol. Un metal residual de metal fundido contendrá escoria y óxidos, que tienen una tasa de expansión 5 veces mayor que la del crisol.
SEGURIDAD:
Además, Como todas las operaciones de fusión de metales, la introducción de humedad, como agua o lubricantes, por debajo del nivel del metal fundido plantea un riesgo significativo de una explosión de vapor catastrófica y potencialmente mortal. “Houston, tenemos un problema”, por así decirlo.
Además, asegúrese siempre de que cualquier carga sólida, ya sea devoluciones, desechos o lingotes, esté seca y libre de humedad.
Con los hornos de crisol, la práctica común es colocar los lingotes en la parte superior del horno, alrededor del diámetro para garantizar que estén libres de humedad y proporcionar un precalentamiento antes de cargarlos.
Hay una variedad de fabricantes de hornos que ofrecen precalentadores de lingotes para hornos de crisol alimentados con gas. Se trata básicamente de cámaras revestidas de refractario, a través de las cuales pasan los gases de combustión para precalentar los lingotes. En pruebas controladas en laboratorio, se ha demostrado que esto reduce la energía para fundir una libra de aluminio hasta en un 20%.
La logística de esto en la “vida real” es cuestionable. En pocas palabras, ¿cómo se carga un lingote caliente de 25 a 35 libras, de forma segura y adecuada, en un crisol? ¿Qué sucede si los lingotes se dejan demasiado tiempo y comienzan a sudar, gotear o derretirse?
RESUMEN:
En consecuencia, como se indicó al inicio de este artículo, los hornos de crisol ocupan un lugar destacado en la historia de la fundición. Son los hornos más utilizados en la industria y ocupan un lugar destacado en instituciones educativas e instalaciones de investigación de fundición de metales. Su uso generalizado se debe a su versatilidad. Permiten cambios rápidos de aleación y tienen un diseño compacto. Además, pueden soportar intervalos de apagado prolongados, lo que también ofrece otras ventajas.
Sin embargo, aunque no es el más eficiente desde el punto de vista energético, el horno de crisol es, y seguirá siendo, la mejor opción para determinadas aplicaciones, ya sea con gas o con calentamiento por resistencia eléctrica.
Vea nuestra línea completa de hornos de crisol
ACERCA DEL AUTOR/RENUNCIA:
Ed Lange fue el autor de este artículo. Se desempeña como consultor de hornos de aluminio y puede contactarlo en elange2@cogeco.ca. Los más de 40 años de experiencia de Ed informaron el contenido. El contenido se extrae de los más de 40 años de experiencia de Ed. Su experiencia radica en el desarrollo, diseño y venta de equipos de manipulación, retención y fusión de no ferrosos. El autor no respalda de ninguna manera a ningún fabricante de hornos en particular ni a sus respectivas tecnologías.
Para obtener orientación relacionada con la planificación de equipos, compare la guía de Dynamo. Aplicaciones de hornos de fusión de metales industriales. y aplicaciones de fusión y retención de fundición a presión.
Para la planificación de equipos específicos para aleaciones, utilice la herramienta de Dynamo. Guía de selección de hornos industriales para fundir cobre. para comparar temperatura de servicio, crisoles, energía eléctrica y de gas, inclinación, vertido y tasa de producción.